不锈钢型材加工 产品库视角下的工艺、应用与选型指南
一、不锈钢型材加工概述
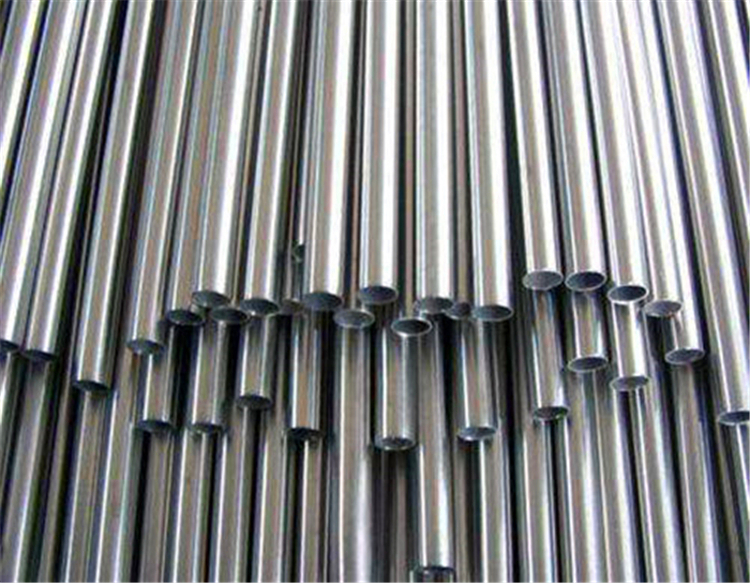
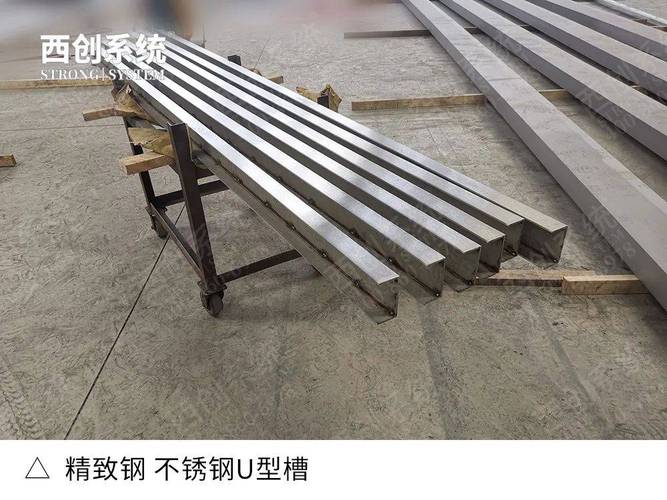
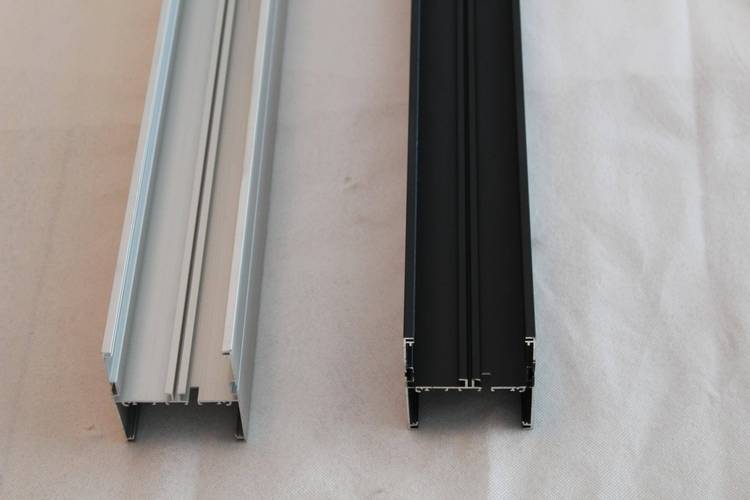
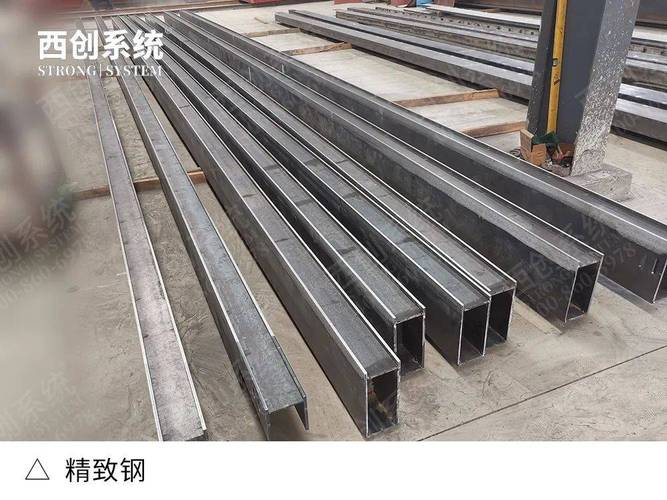
不锈钢型材是横截面具有特定形状的钢材,常见包括角钢、槽钢、工字钢、方管、圆管、扁钢及各类异型材。相比碳钢,不锈钢型材在耐腐蚀、耐高温、美观耐久方面优势显著,因此被广泛用于建筑幕墙、化工设备、食品机械、轨道交通、海洋工程等领域。
所谓“不锈钢型材加工”,是以不锈钢型材为原料,通过切割、冲孔、折弯、焊接、表面处理等工艺,制成符合图纸要求的零部件或成品结构。对制造企业而言,建立完善的产品库,是提升加工效率、保证质量一致性和缩短交期的关键。
二、不锈钢型材加工的主要工艺
1. 切割下料
根据来料形态和精度要求,可选择:
- 锯切:适合大截面槽钢、工字钢,端面平整,效率高。
- 激光切割:适合薄壁管材、复杂轮廓,切口光滑,热影响区小。
- 等离子切割:适合中厚板型材,成本较低。
- 水刀切割:无热变形,适合对温度敏感 or 高反射材料。
下料时需考虑不锈钢的加工硬化倾向,进给速度不宜过快,以免刀具磨损加剧。
2. 折弯与卷弯
不锈钢的屈服强度较高,折弯回弹比碳钢明显。通常需要根据材料牌号(如304、316L)、厚度和弯曲半径,适当增加补偿量。对于管材,可使用弯管机配合芯棒,防止截面塌陷。
3. 冲孔与钻孔
不锈钢韧性大,冲孔易产生毛刺和加工硬化。建议采用锋利的模具、合理的间隙(约为板厚的8%~12%),并辅以润滑冷却。钻孔时选用含钴高速钢或硬质合金钻头,低转速、大进给。
4. 焊接
不锈钢型材焊接常用TIG(钨极氩弧焊)、MIG(熔化极惰性气体保护焊)和激光焊。要点包括:
- 使用与母材匹配的焊丝(如304用ER308L,316L用ER316L)。
- 控制热输入,避免晶间腐蚀和变形。
- 焊后需清理飞溅和氧化色,必要时进行酸洗钝化。
5. 表面处理
根据使用场景,可选择拉丝、镜面抛光、喷砂、电解抛光、钛金镀膜等。表面处理不仅提升美观度,也能进一步增强耐蚀性。
三、产品库的构建与应用
产品库是不锈钢型材加工企业的“数据心脏”,通常包含以下信息:
- 型材截面图及几何参数(尺寸、壁厚、理论重量)
- 材质牌号及对应标准(GB、ASTM、JIS等)
- 力学性能与耐腐蚀等级
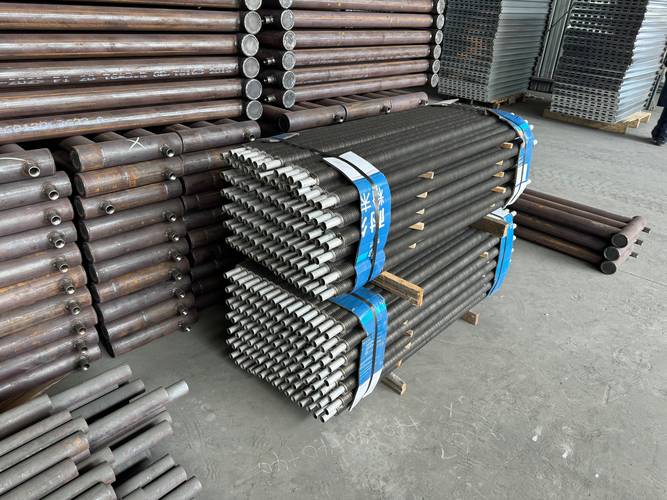
- 库存规格、长度、表面状态
- 加工能力标签(可切割、可折弯、可焊接等)
- 典型应用案例与成功项目
搭建产品库的价值在于:
- 快速报价:自动匹配材料与工时,缩短响应时间。
- 工艺标准化:减少人为失误,保证批次一致性。
- 设计协同:工程师可直接调用模型,提升设计效率。
- 库存优化:根据历史订单预测常用规格,降低呆滞料。
四、典型应用领域
- 建筑装饰:不锈钢幕墙立柱、扶手、门窗型材,兼顾强度与美感。
- 化工冶金:耐酸碱槽体、管道支架、反应釜内构件。
- 食品医药:卫生级管件、传送带支架、无菌车间结构。
- 轨道交通:车体骨架、扶手、行李架,要求轻量化与阻燃。
- 海洋工程:海上平台栏杆、系泊件,需耐氯离子腐蚀。
不同领域对公差、表面粗糙度、焊接质量的要求差异很大,产品库应支持按行业筛选参数。
五、选型与采购建议
- 明确使用环境:室内、室外、沿海、高温或强腐蚀?据此选择304、316L、2205双相钢等。
- 确定加工方式:若后续需大量焊接,优先选低碳或稳定化牌号(如304L、321)。
- 校核承载能力:利用型材截面特性计算惯性矩和截面模量,避免仅凭经验选型。
- 关注表面质量:加工后是否可见?是否需要拉丝或镜面?表面缺陷会在加工后放大。
- 选择有产品库的加工商:能提供材质报告、加工案例和库存查询的供应商,通常交付更可靠。
六、
不锈钢型材加工看似传统,但在产品库和数字化工具的赋能下,正走向精准化、标准化和高效化。无论是零星非标件,还是大批量结构件,建立清晰的产品库都能帮助企业在报价、工艺、库存之间取得平衡。随着智能切割、机器人焊接和数字孪生技术的普及,不锈钢型材加工将更依赖数据驱动,而产品库正是这一转型的基础设施。
如若转载,请注明出处:http://www.15274995511.com/product/52.html
更新时间:2026-10-05 18:55:53