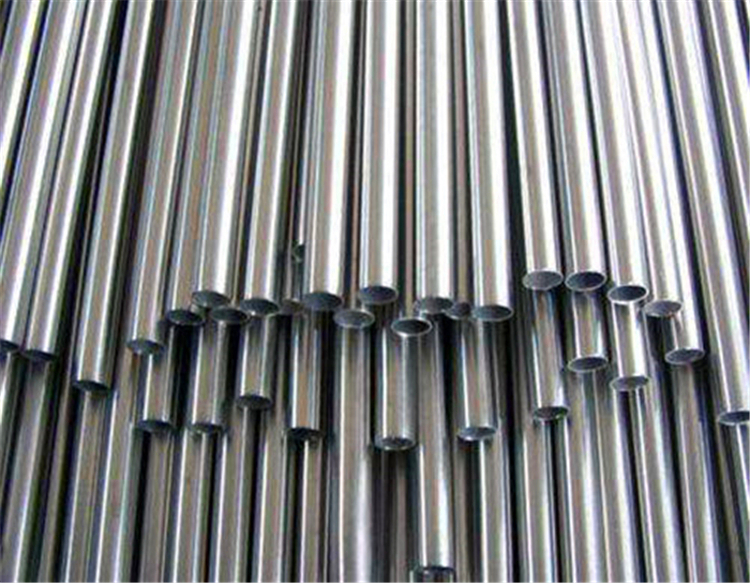
K63不锈钢型材加工 工艺要点、技术难点与质量控制
K63不锈钢作为一种高性能奥氏体不锈钢材料,因其优异的耐腐蚀性、高温强度和抗疲劳性能,在航空航天、石油化工、医疗器械及精密机械等领域得到广泛应用。K63不锈钢型材的加工难度显著高于普通不锈钢,其冷作硬化倾向强、导热系数低、切削加工性较差,对加工工艺提出了更高要求。本文围绕K63不锈钢型材的加工工艺要点、常见技术难点及质量控制策略展开系统分析,为相关工程实践提供参考。
一、K63不锈钢的材料特性与加工挑战
K63不锈钢属于高合金奥氏体不锈钢,含有较高的铬、镍及钼等合金元素,使其在氧化性和还原性介质中均表现出良好的耐蚀性能,同时具备较高的高温抗氧化能力。从加工角度来看,该材料具有以下几个显著特点:其一,加工硬化倾向强烈,切削过程中表层金属迅速硬化,导致后续切削力增大、刀具磨损加剧;其二,导热系数仅为碳钢的约三分之一,切削热集中分布于刀具刃口附近,容易造成刀具过热失效;其三,塑性变形大、切屑不易折断,容易缠绕刀具和工件,影响加工表面质量;其四,线膨胀系数较大,加工过程中热变形对尺寸精度的影响不容忽视。这些特性决定了K63不锈钢型材加工必须采取针对性的工艺措施。
二、型材加工的主要工艺路线
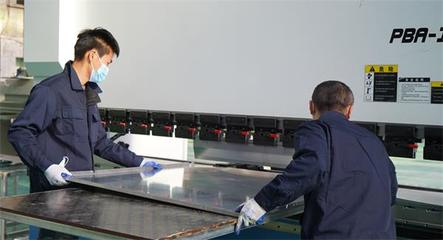
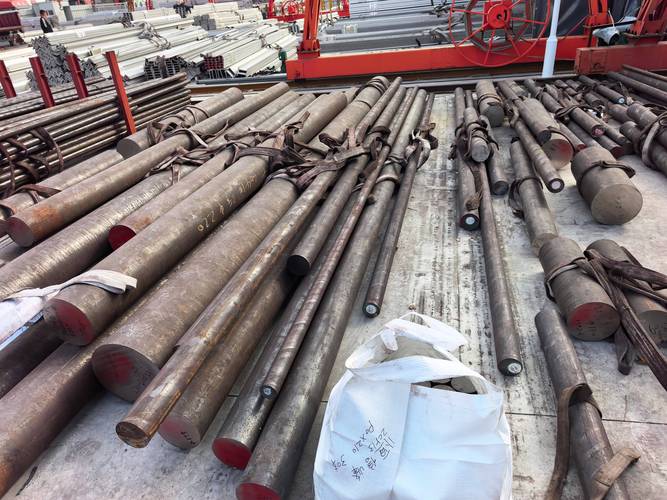
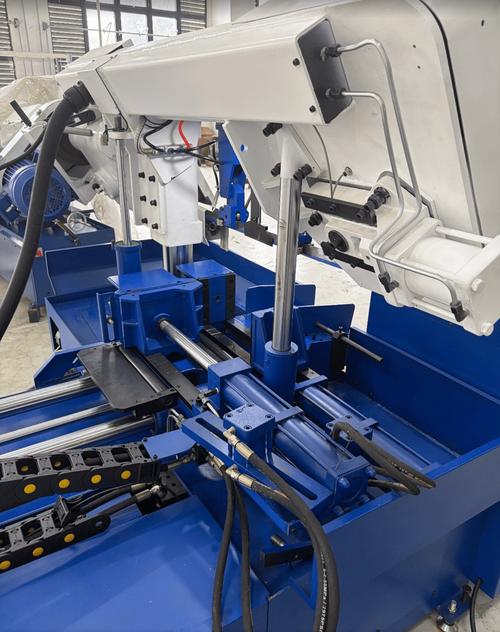
K63不锈钢型材加工通常涵盖下料、成型、切削、焊接及表面处理等环节。下料阶段可采用等离子切割、水刀切割或带锯切割等方式,其中水刀切割因热影响区小、切口质量好而适用于精度要求较高的场合。成型加工包括冷弯、热弯和冲压等,由于K63不锈钢冷作硬化敏感,冷弯时应控制变形量并安排中间退火工序,热弯则需注意加热温度和保温时间的合理匹配,避免晶粒过度长大导致性能下降。切削加工是型材加工的核心环节,涉及车削、铣削、钻削等多种工序,需从刀具选择、切削参数优化和冷却润滑三个方面系统施策。焊接环节应采用小的热输入和适当的层间温度控制,焊后根据使用要求进行固溶处理以恢复耐蚀性能。
三、切削加工的关键技术要点
刀具材料的选择对K63不锈钢型材加工效率影响显著。推荐采用超细晶粒硬质合金刀具或涂层硬质合金刀具,涂层可选用TiAlN或AlCrN等耐高温涂层,以提升刀具的抗磨粒磨损和抗粘结磨损能力。刀具几何参数方面,应选择较大的前角和较小的主偏角,以降低切削力并改善散热条件,同时刃口需进行钝化处理以增强抗冲击能力。
切削参数的优化需综合考虑加工效率和刀具寿命。切削速度一般控制在较低范围,以避免切削温度过高;进给量不宜过小,防止刀具在硬化层中反复摩擦而加速磨损;切削深度应保证刀具刃口始终处于硬化层以下,通常建议不小于0.5mm。冷却润滑策略上,高压大流量切削液是首选方案,可将切削液精确输送至刃口区域,有效降低切削温度和抑制切屑粘结。对于深孔钻削或型腔铣削等排屑困难工况,内冷刀具配合高压冷却可显著改善加工质量。
四、焊接与热处理工艺控制
K63不锈钢型材的焊接需重点控制热输入和层间温度。采用钨极氩弧焊或熔化极惰性气体保护焊时,应使用较小的焊接电流和较快的焊接速度,层间温度控制在150℃以下,以防止热裂纹和晶间腐蚀敏感性的增加。焊接材料应与母材成分匹配,焊后及时进行固溶处理(加热至1050~1100℃后快速冷却),以溶解晶界析出相、恢复材料的耐蚀性能和韧性。对于不便进行整体固溶处理的大型构件,可采用局部热处理或选用低碳焊接材料加以补偿。
五、质量控制与检测要点
K63不锈钢型材加工的质量控制应贯穿全流程。尺寸精度方面,需关注热变形对加工尺寸的影响,精加工前应预留充分的冷却时间,必要时采用在线测量补偿。表面质量方面,重点防止切削过程中的划伤、粘结和微裂纹,加工后可通过渗透检测或金相检查评估表面完整性。性能检测方面,除常规力学性能测试外,对于耐蚀性能要求高的应用场景,应进行晶间腐蚀试验和应力腐蚀试验。加工硬化层的深度和硬度分布也应纳入检测范围,以确保后续使用中的疲劳性能满足设计要求。
六、
K63不锈钢型材加工是一项涉及材料科学、切削工艺和热处理技术的系统工程。只有充分认识该材料的加工特性,在刀具选择、参数优化、冷却润滑和热处理控制等方面采取针对性措施,才能实现高效、高质加工。随着高性能刀具材料和先进冷却技术的不断发展,K63不锈钢型材的加工效率和表面完整性有望进一步提升,为其在高端装备领域的更广泛应用奠定工艺基础。
如若转载,请注明出处:http://www.15274995511.com/product/62.html
更新时间:2026-11-21 00:52:58